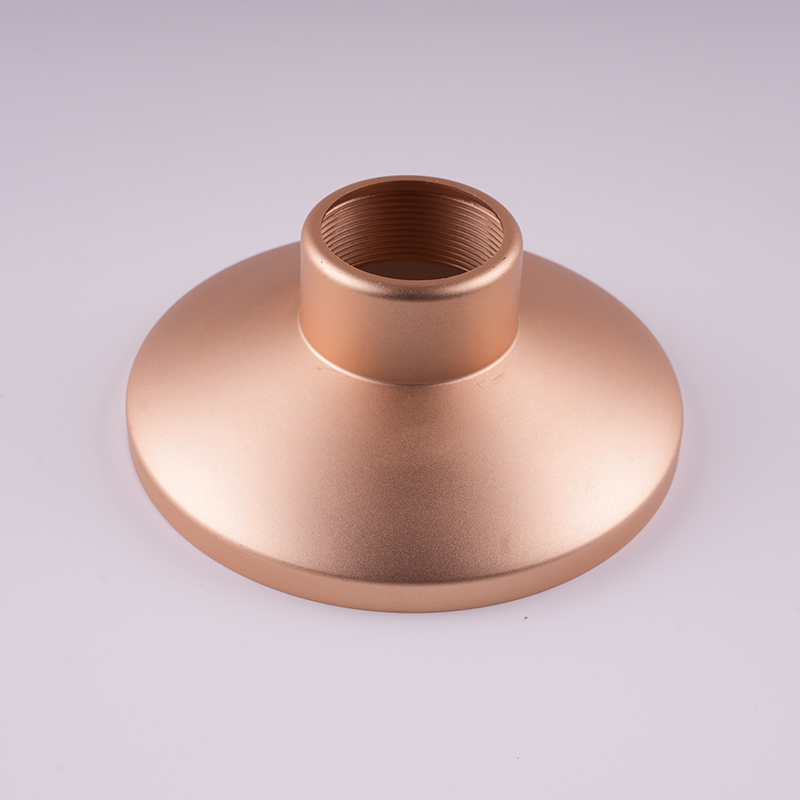
铝合金氧化是指通过电化学或化学方法在铝及铝合金表面生成一层氧化铝保护膜的工艺处理,这层氧化膜能显著提升材料的耐腐蚀性、耐磨性和装饰性。下面小编讲解一下铝合金氧化加工过程中避免烧边的方法:
一、产品设计前置(省钱,优先做)
1. 锐边倒圆角
- 外观件:棱角 R≥0.3~0.5mm;厚板、硬质氧化建议 R≥0.8mm
- 严禁 90° 锋利尖角,直角尖点电场高度聚集,极易烧边
2. 去除毛刺、披锋
CNC / 剪切后的边缘毛刺、铝屑必须打磨干净。细小毛刺相当于无数尖端,通电瞬间优先击穿烧蚀。
3. 板厚差异大、窄长条结构
薄边、细筋位置容易电流集中;结构尽量避免极细薄壁。
4. 孔位:小孔边缘同样容易烧蚀,小孔建议孔口倒角。
二、前处理管控
1. 碱蚀不能过度
碱蚀时间太长,边角优先腐蚀,形成微小尖峰,放大尖端效应;
铭牌薄铝板缩短碱蚀时间,轻度碱蚀即可,不要深度咬蚀。
2. 工件表面无金属碎屑、毛刺、手印油污
油污会造成局部导电不均,局部电流集中,诱发烧边。
3. 中和出光彻底,边角无硅灰残留,保证整个工件导电均匀。
三、装挂(挂具)工艺,非常关键
1. 导电接触点避开产品边角
不要把挂点固定在四角 / 边缘,挂点本身就是高电流热点,容易直接烧挂点附近。挂点尽量选背面平面。
2. 同挂工件距离拉开
工件之间不能贴在一起,工件边角互相靠近会电场叠加,增加烧边风险;件与件间距≥20mm。
3. 工件摆放方向
边角不要正对阳极板(铅板 / 钛板);工件尖角朝向不要正对阳极,电场会集中冲向尖角。
4. 挂具导电良好
挂具氧化膜要打磨去除,保证导电;接触不良→接触电阻发热,边角局部电流飙升烧边。
挂具导电不良是现场非常容易忽略的烧边原因。
四、氧化槽工艺参数调整(核心)
1. 控制电流密度,采用分段起电(有效)
- 普通硫酸阳极氧化:不要一开始直接上额定大电流
- 分段起电:低电流起步,逐步升压,5~10 分钟升到设定电流
作用:一开始低压缓慢成膜,先在边角形成一层薄膜,抑制尖端集中效应;直接满电流开机,尖角瞬间击穿烧黑。
- 常规 6061/6063:电流密度推荐 0.8~1.2 A/dm²,薄件取下限。
2. 槽温控制
槽温偏高,膜层本身疏松耐热差,更容易烧边;普通氧化稳定控制 18~22℃。温度越高,烧边概率显著上升。
3. 硫酸浓度与铝离子管控
硫酸浓度过高、槽内铝离子超标,膜层耐击穿能力下降,更容易烧蚀。定期化验、换槽液。
4. 搅拌与冷却均匀
槽内压缩空气搅拌要充分,带走边角产生的焦耳热;局部热量堆积会击穿膜层。
五、加工过程现场操作要点
1. 入槽前工件完全润湿,不要干件直接通电;
2. 严控氧化时间,不要超时氧化,膜越厚,边角发热风险越高;铭牌一般 5~12μm 足够,没必要做厚膜;
3. 厚板 / 硬质氧化烧边更严重,硬质氧化必须更低起电电流 + 强制低温。
六、不良快速区分
- 边角发黑,缺口、金属被熔掉 → 烧边(尖端电场集中)
- 只是边角颜色变深、无基材熔蚀 → 单纯边角膜层偏厚,属于轻微尖端效应,可以通过降电流改善